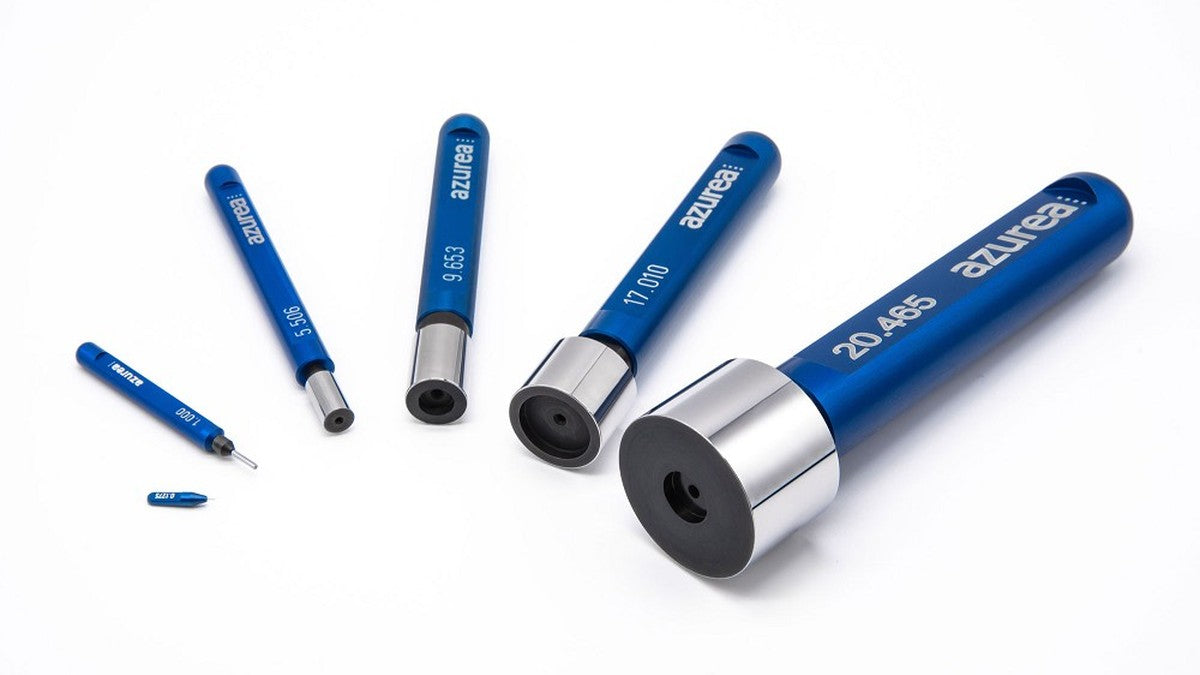
Un calibre tampón no mide nada. No le da ninguna cota, ninguna cifra, ningún valor que anotar en una ficha. Responde a una sola pregunta, con un sí o un no: ¿está su pieza en el lado correcto del límite? Precisamente por eso es más rápido y más fiable que un micrómetro.
Pero hay que saber qué límite controla, y por qué se necesitan dos calibres allí donde bastaría un instrumento.

Dos calibres, dos preguntas distintas
La consecuencia práctica es sencilla. Si el lado pasa entra y el lado no pasa se detiene, la pieza es buena. Si entran los dos, el agujero es demasiado grande. Si no entra ninguno, es demasiado pequeño. Sin lectura, sin interpretación, sin error de lectura posible.
Esto también explica por qué el lado pasa debe tener la forma completa y la longitud completa del agujero. Un agujero ligeramente ovalado o en forma de tonel puede dar la cota correcta en dos puntos y, aun así, no dejar pasar un cilindro completo. Un micrómetro no ve eso.
Leer una cota ISO 286
Un plano casi nunca dice «agujero de 10 mm». Dice Ø10 H7. Esta notación contiene tres informaciones distintas.
En un eje, la misma gramática se escribe en minúsculas. Un Ø10 g6 se sitúa entre 9,986 y 9,995 mm, es decir, totalmente por debajo del nominal, lo que garantiza un juego con el agujero H7. Es el ajuste deslizante clásico.
La misma tolerancia no es la misma cota
Este es el punto que muchos descubren tarde. Un IT7 no es un valor, es un grado de precisión relativo al diámetro. Cuanto mayor es la pieza, más se amplía el intervalo, porque mecanizar piezas grandes es intrínsecamente menos preciso.
La regla del diez por ciento
Un calibre también es una pieza mecanizada y, por tanto, con tolerancia. La práctica establecida quiere que la tolerancia del calibre ocupe el diez por ciento de la tolerancia de la pieza, repartido entre los dos lados. Y esa parte se toma dentro de la zona, nunca fuera.
Se añade una segunda provisión solo en el lado pasa: el margen de desgaste, del orden de una décima parte de la tolerancia del calibre. El lado pasa roza en cada control y pierde material, es decir, diámetro. El margen se añade en sentido opuesto a ese desgaste, para que el calibre siga siendo exacto durante más tiempo. Por debajo de una tolerancia de pieza de unos 0,09 mm, resulta despreciable y deja de aplicarse.

Elegir en el catálogo
Cuatro decisiones, en este orden.
| Decisión | Opciones | Lo que decide |
|---|---|---|
| Progresión | 0,001 mm o 0,01 mm | Un paso de 1 µm solo se justifica si su tolerancia baja de 10 µm. Si no, es un estuche más caro para una resolución inaprovechable |
| Material | Acero o metal duro | El metal duro para un control en serie, en el que el desgaste del lado pasa se convierte en el factor limitante. El acero para un uso ocasional |
| Mango | Con o sin | El mango aísla la mano del calibre y, por tanto, limita la dilatación. Sin mango para el montaje en un dispositivo |
| Longitud de la espiga | 15 mm o 32 mm | 32 mm para llegar al fondo de un agujero o atravesar un espesor. 15 mm cuando el acceso está despejado y se busca rigidez |
En Azurea conviven dos familias. Los juegos de progresión regular, en los que cada calibre es un diámetro nominal, sirven para medir y clasificar con precisión. Los calibres tampón ISO tienen directamente la tolerancia de una clase del plano, por lo que están listos para controlar un H7 sin cálculos. Los calibres de anillo Cary cubren el control exterior, en acero o en metal duro.
Lo que falsea un control
Primero, la temperatura. Todas las cotas normalizadas valen a 20 °C. Un acero se dilata unas 11 µm por metro y por grado, es decir, 0,11 µm en un agujero de 10 mm por cada grado de diferencia. Prácticamente nada. Pero un calibre sujetado con toda la mano sube una decena de grados, y esas 1,1 µm cambian de importancia según la tolerancia que se controle.
Después, la fuerza. El lado pasa debe entrar por su propio peso, sin que usted empuje. Forzarlo convierte un control por atributos en una apreciación subjetiva y hace pasar piezas fuera de tolerancia.
Por último, el desgaste. Un lado pasa se adelgaza con los usos y acaba aceptando agujeros demasiado pequeños. No hay ningún signo visible: solo un control periódico del propio calibre lo revela. Esa es la razón de ser del margen de desgaste, y la razón por la que un juego de calibres tiene una fecha de caducidad funcional aunque parezca nuevo.
En resumen
Un micrómetro le da una cota y le deja juzgar. Un calibre de límites no le deja juzgar nada, y eso es exactamente lo que se le pide en una serie. Ambos son complementarios: el micrómetro para entender una deriva, el calibre para clasificar sin pensar.
Queda la regla que resume todo lo demás. Elija el calibre según la tolerancia del plano, nunca según la cota nominal. Es la tolerancia la que decide la progresión, el material y la necesidad de una ejecución ISO.
Valores de tolerancia según ISO 286-1:2010, sistema de tolerancias y ajustes. Principio del calibre pasa y no pasa según el principio de Taylor, recogido en la serie ISO 1938 sobre calibres de límites. Características de los productos según los catálogos Azurea y Cary. Todas las cotas normalizadas se refieren a una temperatura de 20 °C.